ТЕХНО-ПРОФИ-2: раздельный нагрев и максимум
ТЕХНО-ПРОФИ-2 — флагман линейки: привод CROWN 1200 Вт, раздельный нагрев, производительность до 2,5 кг/час и шов 3–30 мм. Это модель для серийных объектов и толстого ПНД, где остановка из-за перегрева недопустима.
Материал проверен инженером USANU. Нормативы и практические рекомендации — в разделе ГОСТ и стандарты. Как мы готовим и обновляем статьи — в редакционной политике.

Коротко:
- Привод CROWN 1200 Вт, кольцевой нагреватель 400 Вт, фен 2000 Вт.
- Раздельный нагрев массы и воздуха — точнее режим на толстом листе.
- Производительность до 2,5 кг/час, шов 3–30 мм, вес 6 кг.
- Для серии, двух смен, толстого ПНД и ПВХ.
- Для разовых ремонтов и тонкого листа тяжелее и дороже, чем нужно.
Что такое ТЕХНО-ПРОФИ-2
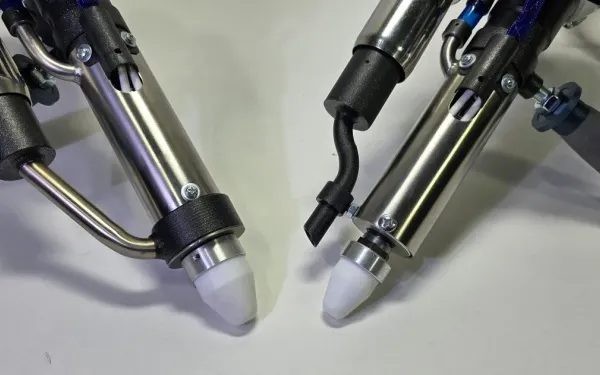
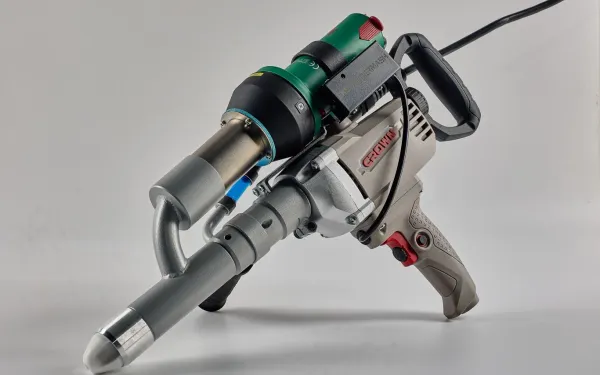
ТЕХНО-ПРОФИ-2 — самая мощная ручная модель в линейке. Она построена на приводе CROWN 1200 Вт, имеет кольцевой нагреватель 400 Вт и фен 2000 Вт. Суммарно это даёт запас для толстого ПНД и длительной работы.
Главное отличие от ТЕХНО-ПРОФИ — раздельный нагрев: масса и воздух регулируются отдельно. Это позволяет точнее управлять расплавом на толстом листе и ПВХ, где перегрев особенно опасен.
Как работает раздельный нагрев
В обычном экструдере фен греет и массу, и воздух. В ТЕХНО-ПРОФИ-2 кольцевой нагреватель греет камеру с массой, а фен отдельно подаёт горячий воздух на кромку. Можно независимо настроить оба контура.
Зачем это нужно? На толстом ПНД масса требует одного режима, а кромка — другого. Раздельная регулировка убирает компромисс: не приходится перегревать воздух, чтобы прогреть массу, или наоборот. На ПВХ это помогает не сжечь материал.
| Контур | Что греет | Зачем регулировать |
|---|---|---|
| Кольцевой нагреватель | Камеру и массу | Стабильный расплав на толстом листе |
| Фен | Кромку и воздух | Прогрев без перегрева массы |
Производительность для серии
До 2,5 кг/час и скорость около 1 см/с позволяют вести длинные швы с меньшим числом остановок. На серийных ёмкостях и трубах это даёт предсказуемый темп и меньше холодных стыков.
Производительность особенно важна во второй смене, когда оператор устаёт. Инструмент с запасом не требует постоянных пауз на остывание, поэтому качество меньше зависит от темпа работы.
Толстый ПНД и ПВХ
Для листов 20–30 мм ТЕХНО-ПРОФИ-2 даёт полный прогрев и заполнение разделки. Раздельный нагрев помогает не перегреть кромку, пока масса ещё не готова. Это снижает риск внутренних напряжений и трещин.
Для ПВХ важна точная температура и вентиляция. Раздельные контуры позволяют держать массу в узком диапазоне, а воздух — на уровне, достаточном для прогрева, но без дыма. Всё равно проверяйте режим на тестовом образце.

Настройка двух контуров
Сначала выставьте кольцевой нагреватель на рабочую температуру массы, затем фен — на прогрев кромки. Дайте камере выйти на режим и проверьте подачу прутка. Не начинайте с максимальных значений: на толстом листе легче добавить, чем убрать перегрев.
Сделайте тестовый шов. Если масса холодная, а воздух горячий — шов будет рыхлым. Если масса перегрета — появится дым и усадка. Регулируйте контуры по одному, чтобы понимать причину.
- Выставить кольцевой нагрев.
- Настроить фен на прогрев кромки.
- Проверить подачу прутка.
- Сварить тестовый образец.
- Проверить на изгиб и герметичность.
Когда флагман не нужен
Для разовых ремонтов и тонкого листа ТЕХНО-ПРОФИ-2 тяжелее и дороже, чем нужно. Вес 6 кг ощущается на вертикальных швах, а возможности остаются неиспользованными. В таких задачах достаточно ЛИДЕР-4 или ЛИДЕР-1М.
Если работа серийная, но толщина до 15 мм, можно обойтись МАСТЕРОМ или ТЕХНО-ПРОФИ. Флагман раскрывается на толстом ПНД, больших объёмах и двух сменах.
ТЕХНО-ПРОФИ-2, ТЕХНО-ПРОФИ или МАСТЕР
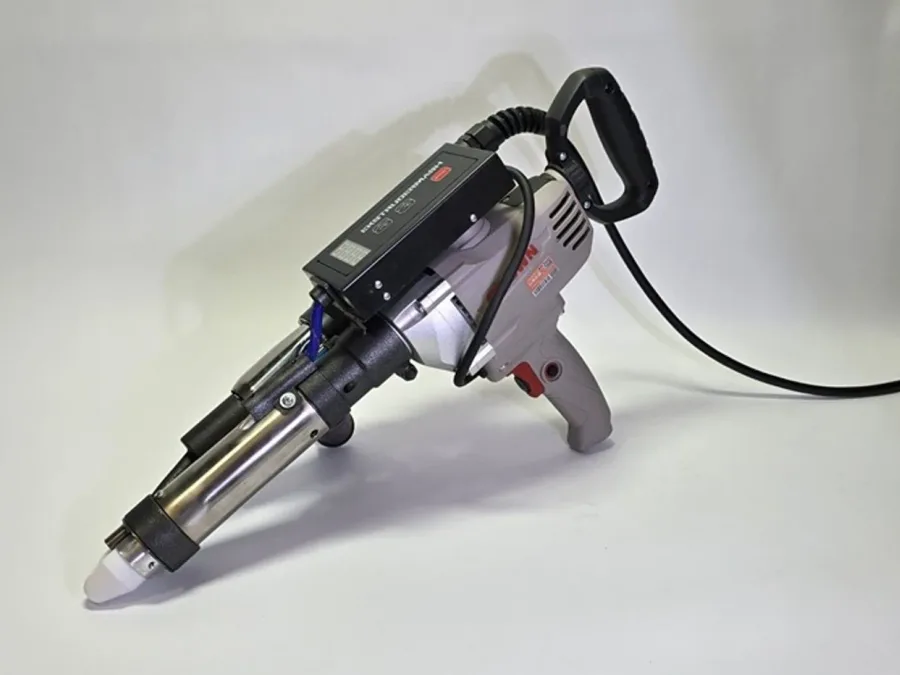
ТЕХНО-ПРОФИ-2 — максимум по производительности и контролю нагрева. ТЕХНО-ПРОФИ проще и легче, МАСТЕР даёт тройной нагрев и защиту от холодного пуска. Выбор зависит от толщины, объёма и того, насколько важна точность на ПВХ.
| Параметр | ТЕХНО-ПРОФИ-2 | ТЕХНО-ПРОФИ | МАСТЕР |
|---|---|---|---|
| Привод | CROWN 1200 Вт | 1200 Вт | Bosch 850 Вт |
| Нагрев | Раздельный | 3400 Вт | Тройной, 3250 Вт |
| Производительность | 2,5 кг/ч | 2,2 кг/ч | до 2 кг/ч |
| Шов | 3–30 мм | 3–30 мм | 3–15 мм |
| Когда выбрать | Серия, толстый ПНД | Ежедневная работа | Септики, ёмкости |
Профилактика и типичные ошибки
Главная ошибка на флагмане — «дожать» температуру, когда шов не заполняется. Если масса холодная, проверьте прогрев камеры и подачу прутка; если появился дым, снижайте нагрев и очищайте камеру. Не меняйте оба контура одновременно.
После работы очищайте насадку, не оставляйте пруток в камере и проверяйте вентилятор. Для двух смен важно состояние охлаждения: забитая решётка приводит к перегреву и остановкам. Профилактика занимает минуты, ремонт в сезон — дни.
- Не перегревать массу ради скорости.
- Проверять оба контура по отдельности.
- Очищать камеру и насадку после смены.
- Следить за вентилятором и кабелем.
- Записывать режим для повторения.
Чек-лист перед покупкой
Флагман нужен, когда стоимость простоя выше цены инструмента. Если вы варите серию и не можете останавливаться на остывание — это ваш вариант.
- Толщина 15–30 мм и объём.
- Две смены или серия.
- Требования к ПВХ и точности.
- Вес для вертикальных швов.
- Тестовый шов на вашем материале.