Как выбрать насадку для экструдера
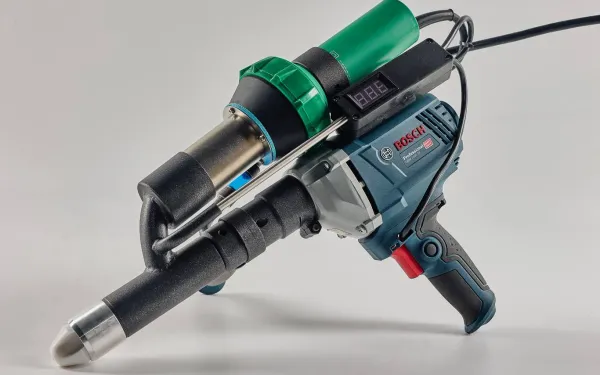
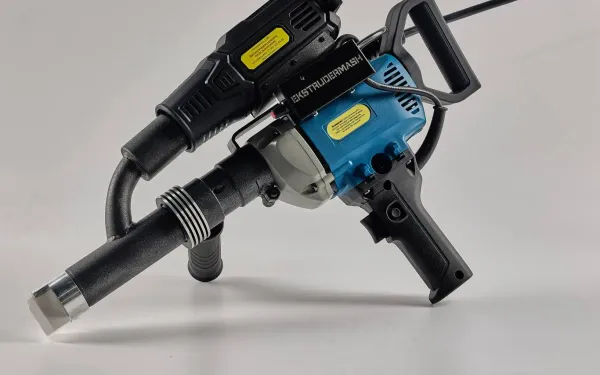
Насадка формирует шов не меньше, чем сам экструдер. Одна и та же модель с конусом, стыком или углом даёт разный профиль, скорость и качество. Разберём, какую насадку выбрать под задачу, толщину и материал.
Материал проверен инженером USANU. Нормативы и практические рекомендации — в разделе ГОСТ и стандарты. Как мы готовим и обновляем статьи — в редакционной политике.

Коротко:
- Конусная насадка — универсальная, с неё начинают большинство работ.
- Стыковая заполняет разделку и даёт широкий шов.
- Угловая 90° нужна для поворотов, углов и потолочных швов.
- Прихваточная фиксирует конструкцию до основного шва.
- Фторопласт меньше налипает, металл прочнее и лучше держит ресурс.
Зачем нужна сменная насадка
Экструдер плавит пруток и подаёт расплав, но форму шва задаёт насадка. Она определяет ширину, профиль и то, как расплав заполняет разделку. Одна универсальная насадка не закроет все соединения: углы, стыки и потолок требуют разных профилей.
Сменная оснастка также влияет на скорость и расход. Слишком широкая насадка на тонком листе даёт прожог, слишком узкая на толстом — непровар. Поэтому набор насадок важнее, чем лишние 200 Вт мощности.
Конусная насадка
Конусная насадка — самая универсальная. Ею делают прихватки, прямые швы, повороты и небольшие ремонты. Узкий носик удобно вести по разделке, а оператор лучше видит заполнение.
Для тонкого листа 3–8 мм конус даёт аккуратный шов без прожога. Для толстого листа может потребоваться несколько проходов или насадка шире. Если конус «зарывается» и оставляет борозду, проверьте угол наклона и скорость.

Стыковая насадка
Стыковая насадка заполняет V-образную разделку и формирует широкий шов. Она нужна для листов 6–30 мм, где важно заполнить весь объём разделки, а не только поверхность. Её часто используют для бассейнов, ёмкостей и толстого ПНД.
Стыковая насадка требует правильной разделки: если фаска слишком узкая, расплав не достанет до основания. Если слишком широкая — увеличится расход прутка и облой. Ширина насадки должна соответствовать толщине листа.
Угловая насадка 90°
Угловая насадка формирует угловой шов с катетом. Она нужна для перегородок, бортов, купелей, кессонов и потолочных соединений. Фторопластовая угловая насадка меньше налипает и даёт более чистый профиль.
На углах легко получить непровар в вершине. Ведите насадку так, чтобы расплав заполнял угол, а не ложился сбоку. После остывания проверьте катет и отсутствие пустот.

Прихваточная насадка
Прихваточная насадка нужна для быстрой фиксации конструкции до основного шва. Она не заменяет полноценную сварку: прихватка держит геометрию, а не герметичность.
Прихватки ставят с шагом, который зависит от толщины и жёсткости конструкции. После прихватки проверяют диагонали и плоскость, затем варят основной шов. Если прихватка получилась холодной, её лучше удалить и переварить.
Металл или фторопласт
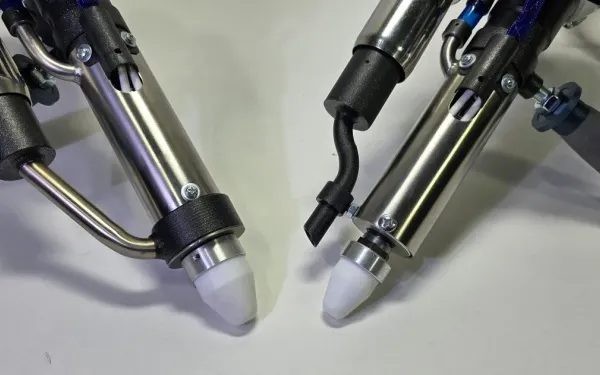
Металлические насадки прочнее и лучше держат ресурс на больших объёмах. Фторопластовые меньше налипают, дают более аккуратный шов и удобны для тонкого листа и ПВХ. Выбор зависит от задачи, а не от цены.
Для серийной сварки толстого ПНД чаще берут металл. Для купелей, декоративных швов и работы с ПВХ — фторопласт. Иногда оптимален комплект: металл для черновых швов, фторопласт для чистовых.
| Параметр | Металл | Фторопласт |
|---|---|---|
| Ресурс | Выше | Ниже |
| Налипание | Больше | Меньше |
| Шов | Прочный, требует зачистки | Аккуратнее, чище |
| Когда выбрать | Толстый ПНД, серия | Тонкий лист, ПВХ, декор |
| Цена | Обычно ниже | Обычно выше |
Как подобрать под толщину
Ширина шва должна соответствовать толщине листа. Для 3–6 мм достаточно узкой конусной насадки, для 6–15 мм — средней, для 15–30 мм — широкой стыковой. Слишком широкая насадка на тонком листе перегревает кромку.
Если не уверены, начните с конуса и сделайте тестовый шов. По заполнению и облою будет видно, нужна ли насадка шире или уже. Не меняйте насадку «на глаз» без теста.
| Толщина листа | Тип насадки | Ширина шва |
|---|---|---|
| 3–6 мм | Конусная | 3–6 мм |
| 6–15 мм | Конусная / стыковая | 6–15 мм |
| 15–30 мм | Стыковая | 15–30 мм |
| Углы | Угловая 90° | По катету |
| Прихватка | Прихваточная | 3–10 мм |
Типовые ошибки
Самая частая ошибка — непрогретая насадка. Расплав идёт рывками, шов получается с пустотами. Вторая — грязный канал: нагар меняет профиль и оставляет чёрные точки. Третья — слишком широкая насадка на тонком листе.
Не пытайтесь компенсировать неподходящую насадку температурой. Если профиль не тот, шов всё равно будет нестабильным. Лучше сменить насадку и повторить тест.
- Не прогреть насадку перед швом.
- Работать с нагаром внутри канала.
- Ставить широкую насадку на тонкий лист.
- Не проверять посадочный диаметр.
- Использовать насадку не по назначению.
Уход и хранение
После работы очищайте насадку от расплава, не оставляйте её на горячем сопле. Храните в сухом месте, отдельно от инструмента, чтобы не повредить профиль. Перед сменой материала проверьте канал и удалите остатки.
Фторопласт нельзя перегревать и царапать: повреждённый профиль уже не даст аккуратный шов. Металлическую насадку можно очистить щёткой, но без агрессивных абразивов.

Чек-лист выбора
Перед покупкой определите тип шва, толщину и материал. Если задача нетипичная, пришлите профиль или фото узла — изготовим насадку под заказ.
- Тип соединения: стык, угол, прихватка.
- Толщина листа и ширина шва.
- Материал: металл или фторопласт.
- Совместимость с моделью экструдера.
- Наличие в комплекте и цена.