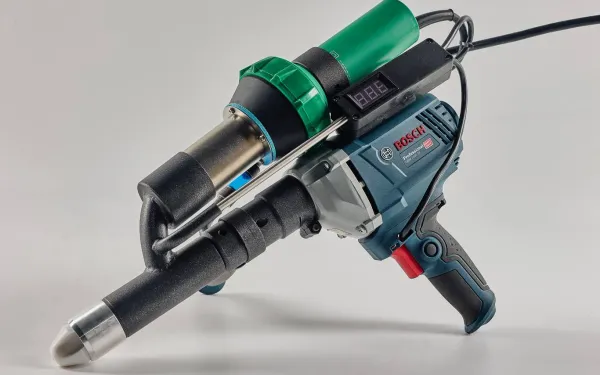
Как настроить сварочный экструдер: пошаговый запуск
Первый запуск экструдера редко случается из-за инструмента — чаще из-за спешки, влажного прутка или отсутствия тестового шва. Ниже — последовательность, которая занимает 15–20 минут и снижает риск брака на объекте.
Материал проверен инженером USANU. Нормативы и практические рекомендации — в разделе ГОСТ и стандарты. Как мы готовим и обновляем статьи — в редакционной политике.

Коротко:
- Перед сваркой проверьте электрику, заземление и состояние кабеля.
- Пруток должен быть сухим и совпадать с материалом по ПТР.
- После включения дайте камере и насадке выйти на режим.
- Тестовый шов на обрезке обязателен даже для опытного сварщика.
- Первый шов ведите медленнее, чем кажется: скорость приходит с практикой.
Что подготовить до включения
Подготовьте экструдер, комплект насадок, пруток, обрезки материала для теста, защитные очки и перчатки. Рабочее место должно быть сухим, с доступом к розетке и без горючих материалов рядом. Для ПВХ нужна вентиляция.
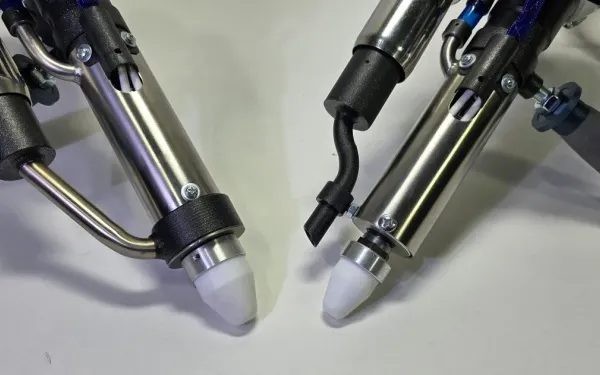
Проверьте, что насадка соответствует типу шва, а пруток — материалу листа. Если материал не маркирован, сделайте тест на небольшом образце: цвет, запах и поведение при нагреве помогут определить ПП или ПНД.
- Экструдер и комплект насадок.
- Пруток нужного материала и диаметра.
- Обрезки листа для тестового шва.
- Защитные очки, перчатки, устойчивая подставка.
- Вентиляция при работе с ПВХ.
Электрика и безопасность
Ручной экструдер потребляет много мощности, поэтому розетка и проводка должны выдерживать нагрузку. Используйте заземлённую розетку, не включайте инструмент через дешёвые удлинители и проверяйте сечение кабеля. Для работы от генератора уточните пусковые токи и запас мощности.
Не работайте мокрыми руками, не оставляйте включённый экструдер без присмотра и не направляйте горячий воздух на горючие материалы. Корпус и сопло нагреваются до высокой температуры — дайте инструменту остыть перед уборкой.
- Розетка 220 В с заземлением.
- Кабель без повреждений и перегрева.
- Генератор с запасом мощности.
- Огнетушитель и аптечка рядом.
Заправка прутка
Отрежьте пруток под углом, чтобы он легче вошёл в приёмное отверстие. Вставьте его до захвата шнеком, но не проталкивайте силой. Если пруток не захватывается, проверьте диаметр, заусенцы и чистоту канала.
Не используйте пруток с грязью, маслом или влагой. Перед заправкой протрите его сухой тканью. Если пруток хранился на холоде, дайте ему прогреться в упаковке, чтобы не было конденсата.
- Срезать конец под углом.
- Вставить без перекоса и усилия.
- Проверить захват на малой подаче.
- Не оставлять пруток в камере на ночь.
Выход на температуру
Включите нагрев и дождитесь выхода на режим. Дисплей показывает температуру, но камера и насадка прогреваются не мгновенно: дайте 3–5 минут после достижения значения. Если начать сразу, первый шов может быть холодным.
Установите температуру по материалу: ПП — 240–280 °C, ПНД/ПЭ — 210–260 °C, ПВХ — 170–190 °C. Начинайте с нижней границы и повышайте постепенно. Не меняйте несколько параметров одновременно.
- Включить нагрев и вентилятор.
- Дождаться стабилизации температуры.
- Прогреть насадку 3–5 минут.
- Проверить подачу прутка без материала.
Тестовый шов
Возьмите две обрезки того же материала и той же толщины, очистите кромки и снимите фаску. Сварите короткий шов длиной 10–15 см. Оцените заполнение разделки, облой, цвет и наличие пузырей. Затем попробуйте согнуть образец: трещина должна идти по основному материалу, а не по линии сплавления.
Если тестовый шов неудовлетворительный, скорректируйте один параметр: температуру, скорость или подачу. Повторите тест. Только после стабильного результата переходите на изделие.
- Очистить и разделать кромки.
- Сварить образец 10–15 см.
- Проверить заполнение и облой.
- Согнуть и оценить линию разрушения.
Первый шов: скорость, угол и подача
Держите экструдер так, чтобы насадка смотрела в разделку под удобным углом. Ведите шов равномерно, без рывков. Не отрывайтесь на середине: остановка оставляет холодный стык. На поворотах снижайте скорость, чтобы расплав успевал заполнять зазор.
Следите за облоем: небольшой валик по краям — норма, большой — признак перегрева или избыточной подачи. Если расплав не заполняет разделку, проверьте насадку и температуру. Не пытайтесь «догнать» шов скоростью.
- Начать с края и вести без остановок.
- Снижать скорость на поворотах.
- Контролировать облой и заполнение.
- Не возвращаться назад по горячему шву.
Что делать, если что-то пошло не так
Если пруток не тянется, проверьте диаметр, загрязнение канала и температуру. Если шов пузырится, просушите материал и пруток. Если появился дым, снизьте температуру и очистите камеру. Если экструдер перегревается, сделайте паузу и проверьте вентилятор.
Не разбирайте инструмент на объекте, если он на гарантии. Отключите питание, дайте остыть и свяжитесь с сервисом. Для типовых неисправностей есть отдельный разбор по ремонту.
| Симптом | Что проверить | Действие |
|---|---|---|
| Пруток не тянется | Диаметр, канал, температуру | Проверить пруток, очистить канал |
| Пузыри в шве | Влагу, грязь, температуру | Просушить материал, снизить температуру |
| Дым и чёрные точки | Перегрев, нагар | Снизить температуру, очистить камеру |
| Экструдер перегревается | Вентилятор, паузу | Дать остыть, проверить охлаждение |
Остановка, очистка и хранение
После работы выключите нагрев, дайте инструменту остыть и очистите насадку от расплава. Не оставляйте пруток в камере: при остывании он прилипает и мешает следующему запуску. Протрите корпус сухой тканью.
Храните экструдер в сухом месте, кабель — без перегибов. Насадки держите в отдельной коробке, чтобы не повредить профиль. Перед следующим запуском проверьте чистоту канала и состояние прутка.
- Выключить нагрев и питание.
- Дать остыть, снять насадку.
- Очистить камеру и насадку.
- Убрать инструмент в сухое место.
Чек-лист первого запуска
Пройдите чек-лист перед каждым новым объектом. Это не бюрократия, а способ не потерять день на переделку. Если что-то не сходится, остановитесь и проверьте ещё раз.
- Пруток и материал совпадают.
- Кромки очищены и разделаны.
- Температура стабильна, насадка прогрета.
- Тестовый шов прошёл проверку.
- Защита и вентиляция на месте.
- Режим записан для повторения.