Шов встык или внахлёст: что выбрать
Встык и внахлёст — два разных подхода к соединению пластика. Один даёт гладкую поверхность и равномерную нагрузку, другой проще в сборке и чаще применяется на тонком листе. Выбор зависит от толщины, нагрузки и доступа. Разберём, где что уместно.
Материал проверен инженером USANU. Нормативы и практические рекомендации — в разделе ГОСТ и стандарты. Как мы готовим и обновляем статьи — в редакционной политике.

Коротко:
- Встык требует разделки и точной подгонки.
- Внахлёст проще, но даёт ступеньку и концентратор напряжений.
- Для толстого листа чаще выбирают встык.
- Для тонкого листа и ремонта удобен нахлёст.
- Герметичность зависит от подготовки, а не только от типа шва.
Два типа соединения
Встык — кромки соединяют торцами, а расплав заполняет разделку. Шов получается в одной плоскости с поверхностью.
Внахлёст — один лист накладывают на другой и варят по периметру или сплошным швом. Появляется ступенька, но не нужна точная разделка торцов.
Оба варианта могут быть герметичными. Разница — в концентрации напряжений, расходе прутка и трудоёмкости.
Встык: плюсы и минусы
Плюсы: гладкая поверхность, равномерная передача нагрузки, меньше концентраторов. Такой шов удобен для ёмкостей, труб и конструкций с потоком.
Минусы: нужна точная подгонка и разделка. Если зазор неравномерный, появляется непровар или наплыв. Толстый лист требует многопроходности.
Встык хуже прощает ошибки сборки, но даёт более предсказуемую прочность.
| Параметр | Встык | Внахлёст |
|---|---|---|
| Подготовка | Разделка и точная подгонка | Проще |
| Поверхность | Гладкая | Ступенька |
| Нагрузка | Равномернее | Концентратор у края |
| Расход прутка | Выше | Ниже |
| Тонкий лист | Сложнее | Удобнее |
Внахлёст: плюсы и минусы
Плюсы: проще собрать, не нужна сложная разделка, удобно для ремонта и тонкого листа. Можно усилить накладкой.
Минусы: ступенька создаёт концентратор напряжений. Под нагрузкой шов может начать трескаться от края накладки.
Если внахлёст варит ёмкость, внутри остаётся выступ, где задерживается среда. Для пищевых и химических ёмкостей это важно.

Толщина и нагрузка
Тонкий лист 2–5 мм часто удобнее варить внахлёст: меньше риск прожечь кромку и проще выставить соединение.
Для листа 10 мм и больше встык с разделкой даёт более надёжный результат. Нахлёст на толстом листе требует большого валика и всё равно остаётся ступенька.
Для несущих конструкций выбирайте встык или комбинацию с накладкой, но с усилением. Решение зависит от расчёта.

Герметичность
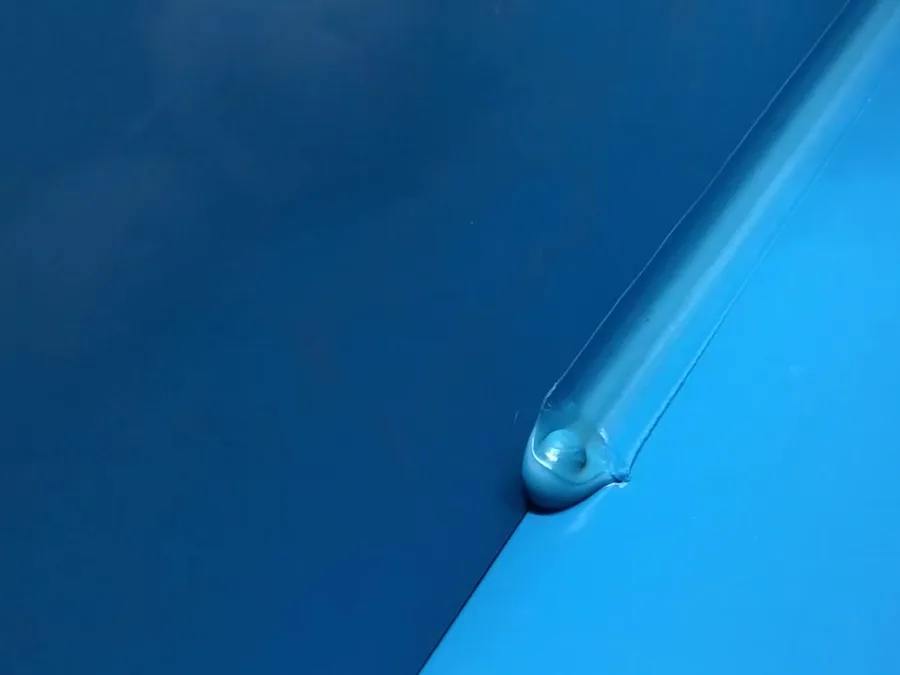
Герметичность зависит от непрерывности шва и качества сплавления. Встык с полным заполнением разделки даёт ровный барьер.
Внахлёст нужно варить по всему периметру, без пропусков. Если оставить щель, вода найдёт путь.
Для ёмкостей лучше встык или нахлёст с внутренним герметичным швом. Внешний шов сам по себе не гарантирует герметичность.
Подготовка
Для встыка кромки выравнивают и снимают фаску. Зазор должен быть равномерным по всей длине.
Для нахлёста поверхность очищают и обезжиривают. Край накладки скругляют, чтобы снизить концентрацию напряжений.
В обоих случаях важна сухость. Влага даёт пузыри и непровар.
Технология сварки
Для встыка сначала делают корневой проход, затем заполняют разделку. Каждый слой очищают от нагара. Для толстого листа нужно несколько проходов.
Для нахлёста прогревают обе поверхности и заполняют периметр. Если шов прерывистый, под накладкой останется щель.
В обоих случаях режим проверяют на образце. Положение образца должно совпадать с рабочим: вертикаль и потолок ведут себя иначе.
Разные материалы
Для ПП и ПНД встык требует хорошего прогрева и стабильной подачи. ПНД более вязкий, ПП быстрее кристаллизуется.
Для ПВХ встык применяют осторожно: перегрев делает шов хрупким. Часто используют нахлёст с тщательной вентиляцией.
Для тонкого ПВХ и декоративных панелей нахлёст проще, но ступенька может быть заметна. Для гладкой поверхности выбирают встык.
Когда что выбирать
Встык — для ёмкостей, труб, бассейнов, конструкций с нагрузкой и гладкой поверхностью.
Внахлёст — для тонкого листа, ремонта, накладок, временных конструкций и там, где проще собрать.
Если сомневаетесь, сделайте два тестовых образца и сравните на изгиб. Это дешевле, чем переделывать узел.
| Задача | Рекомендация | Почему |
|---|---|---|
| Ёмкость | Встык | Герметичность и гладкость |
| Тонкий лист | Внахлёст | Проще собрать |
| Ремонт | Внахлёст | Накладка |
| Труба | Встык | Равномерная нагрузка |
| Декоративная панель | Встык | Гладкая поверхность |
Контроль
Осмотрите шов по всей длине: равномерность, отсутствие прожогов и пустот. Для встыка проверьте заполнение разделки, для нахлёста — непрерывность периметра.
Сделайте тестовый образец и проверьте на изгиб. Для ёмкостей добавьте проверку герметичности водой.
Если шов вызывает сомнение, вырежьте участок и переварите. Скрытый дефект проявится под нагрузкой.
Типовые ошибки
Неравномерный зазор, отсутствие фаски, грязные кромки и остановка на точке — частые ошибки. Ещё одна — варить внахлёст без усиления там, где есть нагрузка.
Не выбирайте тип шва только по удобству. Для ответственного узла важнее прочность и герметичность.
- Неровный зазор.
- Нет фаски.
- Грязные кромки.
- Остановка на точке.
- Нахлёст без усиления.
- Нет тестового образца.
Чек-лист
Определите нагрузку, толщину и требования к поверхности. Сделайте образец и проверьте на изгиб. Для ответственного узла сделайте два образца: один на изгиб, второй на герметичность. Это помогает отделить ошибку режима от ошибки сборки. Результаты записывайте, чтобы повторить режим на объекте. Не сравнивайте образцы, сваренные в разных положениях. Это очень важно. Всегда. Так и делайте.
- Тип шва выбран.
- Кромки подготовлены.
- Зазор равномерный.
- Режим проверен.
- Шов непрерывный.
- Образец выдержал изгиб.
- Герметичность проверена.