Производство сварочного прутка: от гранул до бухты
Свой сварочный пруток снижает зависимость от поставщиков и позволяет контролировать цвет, диаметр и материал. Но линия — это не только экструдер: важны охлаждение, протяжка, намотка и контроль диаметра. Разберём процесс от гранул до бухты.
Материал проверен инженером USANU. Нормативы и практические рекомендации — в разделе ГОСТ и стандарты. Как мы готовим и обновляем статьи — в редакционной политике.

Коротко:
- Гранулы 3–5 мм плавятся и выдавливаются через насадку 3–4 мм.
- Водяное охлаждение стабилизирует диаметр и снимает тепло.
- Протяжка задаёт скорость и ровность, намотка собирает бухту.
- Контроль диаметра и отсутствие пузырей важнее максимальной скорости.
- Своя линия выгодна при постоянном расходе прутка.
Что входит в производство
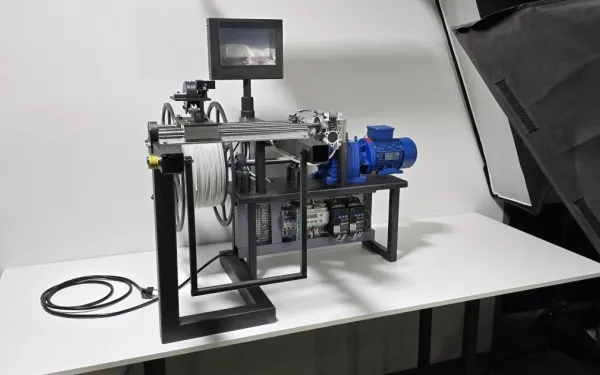
Линия состоит из экструдера, насадки, водяного охлаждения, протяжного устройства и намотчика. Вспомогательные элементы — сушка сырья, дозатор красителя, измеритель диаметра и стол приёмки. Без протяжки и намотки получить ровную бухту сложно.
Для старта достаточно компактной линии на базе лабораторного экструдера. Для больших объёмов нужна промышленная линия с запасом по охлаждению и приёмке.
Гранулы и подготовка сырья
Сырьё — гранулы 3–5 мм. Они должны быть сухими и чистыми: влага даёт пузыри, грязь — чёрные точки и нестабильный диаметр. Для гигроскопичных материалов нужна сушка, для цвета — равномерное дозирование красителя.
Проверьте фракцию и отсутствие посторонних включений. Слишком крупные гранулы могут не захватываться шнеком, слишком мелкие — неравномерно плавиться. Стабильность сырья напрямую влияет на диаметр.
Экструзия и насадка
В экструдере гранулы плавятся и гомогенизируются. Насадка задаёт диаметр: для сварочного прутка обычно 3–4 мм, для 3D-нити — 1,75 мм. Температура по зонам подбирается под материал и скорость.
Давление и смешивание в фильере влияют на плотность и отсутствие пузырей. Если расплав неоднородный, пруток получается с утолщениями и внутренними пустотами. Начинайте с умеренной скорости и стабильной температуры.
Водяное охлаждение
После насадки пруток проходит водяное охлаждение. Оно снимает тепло и стабилизирует диаметр. Слишком холодная вода или короткая ванна дают овальность и внутренние напряжения; слишком тёплая — пруток деформируется на приёмке.
Следите за протоком воды и её температурой. Для стабильного результата важна не «мощность охлаждения», а постоянство. Если вода грязная, на прутке остаются следы и включения.

Протяжка и диаметр
Протяжное устройство задаёт скорость движения прутка. Если скорость не совпадает с производительностью экструдера, пруток либо провисает, либо натягивается. В обоих случаях диаметр «гуляет».
Настройте протяжку после выхода на стабильный режим. Измеряйте диаметр в нескольких точках и проверяйте овальность. Для 3D-нити допуск жёстче, чем для сварочного прутка.

Намотка и упаковка
Намотчик собирает пруток в бухту. Важны ровные витки, стабильное натяжение и отсутствие заломов. Слишком сильное натяжение деформирует пруток, слишком слабое — бухта разваливается.
После намотки проверьте диаметр, цвет и отсутствие пузырей. Упакуйте бухту в сухую плёнку и храните вдали от нагрева. Влажный пруток даёт пузыри при сварке.
Контроль качества
Контролируйте три параметра: диаметр, овальность и наличие пузырей. Дополнительно проверьте цвет и отсутствие включений. Для сварочного прутка важно совпадение материала и ПТР с листом.
Записывайте режим: температуры по зонам, скорость шнека, проток воды, скорость протяжки. Без записи сложно повторить результат на другой партии сырья.
- Диаметр в нескольких точках.
- Овальность и поверхность.
- Пузыри и включения.
- Цвет и партия сырья.
- Режим и скорость протяжки.
Экономика линии
Считайте не цену линии, а стоимость килограмма прутка: гранулы, краситель, электричество, вода, амортизация и время оператора. Для небольших объёмов покупной пруток может быть дешевле, если не учитывать логистику и простои.
Для цеха с ежедневной сваркой линия окупается за счёт контроля цвета, диаметра и независимости от поставщика. Если расход нестабильный, лучше покупать готовый пруток.
| Параметр | Что учитывать |
|---|---|
| Сырьё | Цена гранул, сушка, краситель |
| Энергия | Экструдер, насос, протяжка |
| Обслуживание | Насадки, фильтры, вода |
| Персонал | Оператор и настройка |
| Логистика | Доставка сырья и прутка |
Помещение, вода и электрика
Для линии нужны 220 В с заземлением, устойчивый стол и место для приёмки бухты. Водяное охлаждение требует подвода воды и слива; проток должен быть стабильным, иначе диаметр будет плавать.
Помещение должно проветриваться, особенно при работе с ПВХ и красителями. Заранее продумайте хранение гранул и готового прутка: влага и прямые солнечные лучи портят материал.
- 220 В с заземлением.
- Стабильный проток воды и слив.
- Устойчивый стол и место для бухты.
- Вентиляция помещения.
- Сухое хранение сырья и прутка.
Типовые ошибки
Самая частая ошибка — начать с максимальной скорости. Пруток получается с утолщениями и пузырями. Вторая — грязная вода или короткое охлаждение. Третья — отсутствие контроля диаметра до намотки.
Не пытайтесь исправить диаметр только температурой. Если протяжка и охлаждение не согласованы, режим будет нестабильным. Настройте один параметр, проверьте, затем переходите к следующему.
- Слишком высокая скорость.
- Грязная или тёплая вода.
- Несогласованная протяжка.
- Влажное сырьё.
- Отсутствие записи режима.
Чек-лист запуска
Перед запуском проверьте сырьё, воду, насадку и приёмку. После выхода на режим отберите пробный пруток и проверьте диаметр. Только потом наматывайте бухту.
- Сухие гранулы 3–5 мм.
- Чистая вода и стабильный проток.
- Насадка нужного диаметра.
- Протяжка согласована с экструдером.
- Диаметр проверен в нескольких точках.